Az AL/Non-woven Fabric Laminate Film egy költséghatékony kompozit anyag, amely egyesíti az alumín...
See Details
HU

Ipari hírek
Otthon / Hírek / Ipari hírek / Mi is pontosan az AL/nem szőtt anyagból készült laminált fólia, és miért használják olyan sok iparágban?
Mi is pontosan az AL/nem szőtt anyagból készült laminált fólia, és miért használják olyan sok iparágban?
Dátum: Jun 01, 2026
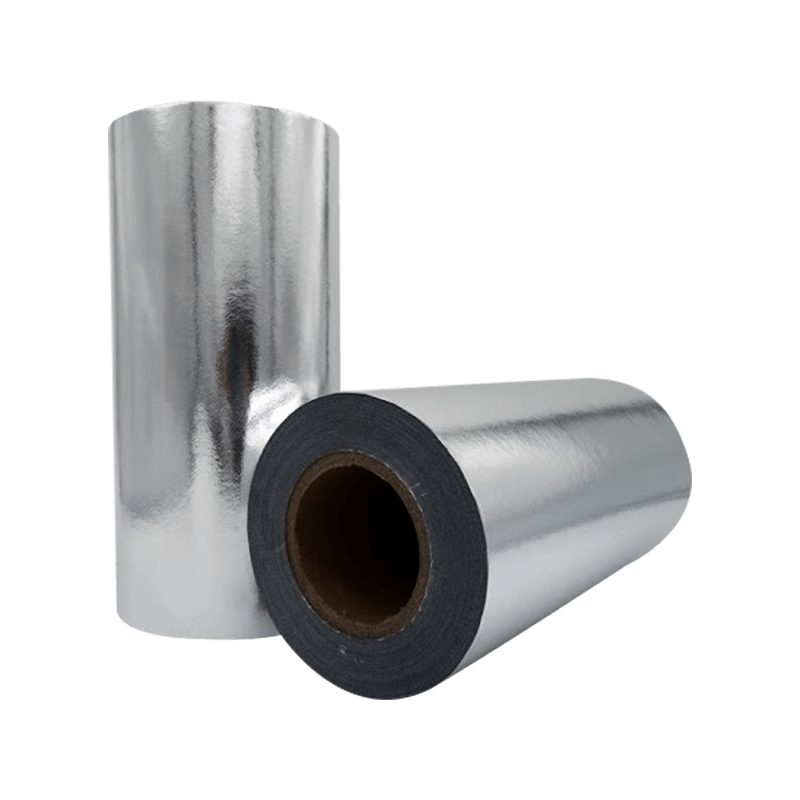
AL/nem szövött szövet laminált fólia egy összetett anyag, amelyet alumíniumfólia rétegnek nem szőtt szövethez való ragasztásával alakítanak ki, és olyan rugalmas lapot állítanak elő, amely egyesíti az alumínium záró- és fényvisszaverő tulajdonságait a nem szőtt textíliák szilárdságával, légáteresztő képességével és méretstabilitásával. Ez a kombináció az egyes anyagok alapvető korlátait orvosolja: az alumíniumfólia önmagában hajlamos a szakadásra és lyukak kialakulására mechanikai igénybevétel hatására, míg a nem szőtt szövetek önmagukban nem nyújtanak jelentős védelmet a nedvesség, a gázok vagy a sugárzó hő ellen. A laminátum együttesen olyan teljesítményszintet ér el, amelyet egyik összetevő sem tud önállóan elérni, ezért az AL/nem szövött szövetből készült laminált fólia a szigetelés, a csomagolás, az orvosi és az ipari alkalmazások szabványos anyagává vált világszerte.
Mi is valójában az AL/nem szövött anyagból készült laminált fólia?
Az "AL" megjelölés az alumíniumfólia komponensre vonatkozik – jellemzően lágy temperamentumú, kereskedelmi tisztaságú alumíniumfóliára, amelynek vastagsága 6 mikron és 25 mikron között van, az alkalmazás gát- és rugalmassági követelményeitől függően. A nem szőtt szövet alkotóeleme leggyakrabban sodrott polipropilén (PP), fonott poliészter (PET) vagy sodort kompozit, 20 g/m² és 80 g/m² közötti alaptömeggel a szabványos laminált szerkezeteknél. A két réteg ragasztós laminálással, termikus ragasztással vagy extrudálásos bevonattal van összekötve, így egy egységes lapot hoznak létre, amely mechanikailag úgy viselkedik, mint egy textil, miközben biztosítja a fémfólia felületi átjárhatatlanságát.
A laminátum előállítható kétrétegű AL/nem szövött konstrukcióként vagy többrétegű kompozitként, amely további fóliákat – például polietilént (PE) vagy polipropilént (PP) tartalmaz – az egyik vagy mindkét külső felületén hőzárhatóság, szövetoldali nedvességállóság vagy további átszúrásállóság növelése érdekében. A PE fóliát, alumínium fóliát és nem szőtt szövetet ötvöző háromrétegű konstrukciók különösen gyakoriak a szigetelő- és párazáró alkalmazásokban, ahol a külső PE réteg időjárásálló, a nem szőtt belső felület pedig méretstabilitást és egyszerű ragasztófelhordást biztosít a szerelés során.
Az így létrejött kompozitot mindkét oldalon határozottan eltérő megjelenés és kézfogás jellemzi: az alumínium felület fényes, fényvisszaverő fémes felületet, míg a nem szőtt felület a szövet puha, matt, szálszerkezetű megjelenését kölcsönzi. Ez az aszimmetria funkcionálisan fontos – sok alkalmazásban az alumínium felület úgy van orientálva, hogy visszaverje a sugárzó hőt vagy párazáró réteget biztosítson, míg a nem szőtt felületet az összeállításban lévő szomszédos anyagokhoz ragasztják, ragasztják vagy varrják.
Főbb fizikai és funkcionális tulajdonságok
Az AL/nem szövött szövet laminált fólia teljesítményprofilját az alumínium és a nem szőtt komponensek együttes hozzájárulása határozza meg. Ezeknek a tulajdonságoknak a külön-külön és együttes megértése világossá teszi, hogy miért van szükség erre az anyagra az igényes alkalmazások ilyen széles körében.
Barrier Performance
A körülbelül 9 mikron feletti vastagságú alumíniumfólia csaknem tökéletes gátat biztosít a vízgőznek, oxigénnek, fénynek és aromás vegyületeknek – így a vízgőz-átbocsátási sebesség (WVTR) 0,01 g/m²/nap alatt, az oxigénátbocsátási sebesség (OTR) pedig hatékonyan nulla, normál tesztkörülmények között. Ezek a gátértékek a rugalmas anyag formájában elérhető legmagasabbak közé tartoznak, több nagyságrenddel meghaladva a fémezett fóliákat (amelyek csak 40–80 nm alumíniumgőzt raknak le egy polimer hordozón). A nem szőtt hátlap megőrzi ezt a gátteljesítményt mechanikus kezelés mellett azáltal, hogy megakadályozza a fólia gyűrődését és lyukak kialakulását, amelyek az elsődleges meghibásodási módok a nem alátámasztott alumíniumfólia alkalmazásokban.
Reflexiós képesség és hőállóság
A fényes alumínium felületek a beeső sugárzó hő 95-97%-át visszaverik, így az AL/nem szövött laminátum hatékony sugárzási gátat képez, ha az alumínium felület a hőforrás felé irányul, és a visszaverő oldalon legalább 19 mm-es légrés van. Az épületszigetelési alkalmazásokban ez a sugárzási visszaverő képesség az elsődleges hőteljesítmény-mechanizmus – az anyag nem ömlesztett szigetelőként működik úgy, mint az üvegszálas lécek vagy hablapok, hanem inkább csökkenti a hőnövekedést vagy -veszteséget a tetőkön, falakon és padlókon keresztül, mivel visszaveri a hosszúhullámú infravörös sugárzást, nem pedig elnyeli azt. A nem szőtt hátlap nem befolyásolja jelentősen a visszaverődést, amíg az alumínium felület tiszta és sértetlen marad.
Mechanikai szilárdság és szakítószilárdság
Az AL/non-woven laminátumok szakítószilárdságát és szakítószilárdságát elsősorban a nem szőtt komponens határozza meg. A 40–60 g/m² alaptömegű Spunbond PP nem szőtt anyagok gépirányban 150–300 N/5 cm, keresztirányban 100–250 N/5 cm szakítószilárdságot biztosítanak, 40–80%-os szakadási nyúlással. Ez elegendő rugalmasságot biztosít a laminátumnak ahhoz, hogy a beépítés során szakadás nélkül alkalmazkodjon az egyenetlen felületekhez, míg az alumínium felület olyan merevséget biztosít, amely ellenáll a megereszkedésnek vagy a saját súlya alatti deformációnak az épületfóliák vagy csatornaszigetelési alkalmazások során előforduló fesztávok során. A tipikus AL/nem szőtt szerkezetek Elmendorf szakítószilárdsága 800 mN és 2500 mN között van, ami megfelelő mechanikus szerelési folyamatokhoz, beleértve a tűzést, szögezést és szalagos rögzítést.
Az alábbiakban a szabványos AL/nem szövött laminált fóliaszerkezetek kulcsfontosságú tulajdonságainak összehasonlító áttekintése látható:
| Tulajdonság | Tipikus érték/tartomány | Teszt szabvány |
|---|---|---|
| Teljes alapsúly | 60-180 g/m² | ISO 536 |
| WVTR (38°C / 90% relatív páratartalom) | < 0,02 g/m²/nap | ASTM E96 |
| Napfényvisszaverő képesség (AL arc) | 95–97% | ASTM C1371 |
| Szakítószilárdság (MD) | 150-350 N/5cm | ISO 1924 |
| Emissziós tényező (AL arc) | 0,03–0,05 | ASTM C1371 |
| Működési hőmérséklet tartomány | -40°C és 120°C között | Gyártói specifikáció |
Elsődleges alkalmazások az iparágakban
Az AL/nem szövött laminált fólia tulajdonságkombinációja – nagy záróképesség, sugárzási visszaverő képesség, mechanikai tartósság és könnyű rugalmasság – funkcionális anyagként pozicionálja az iparágak rendkívül széles skálájában. Minden alkalmazás e tulajdonságok egy meghatározott részhalmazát használja ki más működési környezetben.
- Az épület szigetelése: Az AL/nem szőtt laminátum a falakban, tetőkön és padlókon használt üvegszálas vatták, ásványgyapot tekercsek és habszivacs szigetelő termékek szabványos burkolóanyaga. Az alumínium felület visszaveri a sugárzó hőt és gőzkésleltetőként működik, míg a nem szőtt hátlap tapad a szigetelőmaghoz, és szakadásállóságot biztosít a vágás és a tűzés beszerelése során. Az FSK (fólia-scrim-kraft) burkolatok ennek a konstrukciónak egy olyan változatát képviselik, amelyben az alumínium és a nátronpapír hátlap közé egy megerősítő üvegszövet van beépítve a fokozott szakítószilárdság érdekében a csatornaszigetelési alkalmazásokban.
- HVAC csőburkolat és légcsatorna bélés: A rugalmas csőszigetelő rendszerek AL/nem szövött laminátumot használnak külső párazáró köpenyként, megvédve az ásványgyapot vagy üvegszálas szigetelőréteget a nedvesség beszivárgásától, és tisztítható, tartós külső felületet biztosítanak. Az alumínium felület ellenáll a páralecsapódásnak a csatornafelületeken nedves környezetben, és a nem szőtt aljzat alkalmazkodik a csatornarendszer telepítése során fellépő ismételt hajláshoz, rétegvesztés nélkül.
- Rugalmas csomagolás élelmiszerekhez és gyógyszerekhez: A nem szőtt vagy szövött szövetekhez ragasztott alumíniumfóliát tartalmazó többrétegű laminátumokat retortatasakokban, állótasakokban és buborékcsomagolások fedelében használják, ahol a záróképesség, a szúrásállóság és a hőlezárhatóság (PE vagy PP belső réteg által biztosított) kombinációja szükséges. A nem szőtt alkatrész szerkezeti integritást biztosít, amely megakadályozza, hogy a fólia kilyukadjon a töltés, a lezárás és az elosztás során.
- Védőruházat és vészhelyzeti hővédő takarók: A könnyű AL/nem szőtt laminátumokat eldobható védőoverallokban, vészhelyzeti túlélési takarókban és sugárzó hővédő ruhákban használják az ipari dolgozók számára. Az alumínium felület visszaveri a test által kibocsátott infravörös sugárzást a túlélési takaró alkalmazásakor, csökkentve a hőveszteséget hipotermia kockázati forgatókönyvei esetén. A nem szőtt szubsztrát biztosítja a viselhető termékekhez szükséges leterülési és szakadásállóságot, valamint elegendő légáteresztő képességet, hogy megakadályozza a túlzott nedvesség felhalmozódását ruházati alkalmazásoknál.
- Mezőgazdasági és kertészeti fedezetek: A fényvisszaverő AL/nem szőtt talajtakarók és növényvédő fóliák a talaj hőmérsékletének szabályozására, a gyomnövekedés visszaszorítására és a fotoszintetikusan aktív sugárzás visszaverésére szolgálnak felfelé a termény lombkorona felé. A nem szőtt aljzat elegendő porozitást biztosít a gázcseréhez és a víz behatolásához, míg az alumínium felület kezeli a talajfelszínen a napsugárzás hőterhelését.
- Gépjármű hőárnyékolás: A járművek motorháztető alatti és alvázának hőpajzsai AL/nem szövött laminátumot használnak, hogy megvédjék a hőmérsékletre érzékeny alkatrészeket a kipufogórendszertől és a motor sugárzó hőjétől. A fényvisszaverő képesség, a könnyű súly és a rugalmasság kombinációja lehetővé teszi, hogy ezeket a pajzsokat bonyolult geometriájúvá alakítsák a jármű összeszerelése során.
Hogyan készül az AL/nem szövött anyagból készült laminált fólia
Az AL/nem szőtt laminált fólia gyártása egy olyan átalakítási folyamat, amely az előre gyártott alumíniumfóliát és a nem szőtt szövettekercseket egységes kompozittá köti a három elsődleges ragasztási technológia valamelyikével: száraz ragasztós laminálás, nedves ragasztós laminálás vagy extrudálásos laminálás. A kötési mód megválasztása a szükséges kötési szilárdságtól, a végfelhasználási hőmérséklet-tartománytól, az oldószermentes feldolgozás szükségességétől és a gyártási sebességtől függ.
Száraz ragasztós laminálás
A száraz ragasztós laminálásnál – a legszélesebb körben alkalmazott módszer az AL/nem szövött konstrukcióknál – oldószerbázisú vagy vízbázisú ragasztót hordnak fel az alumíniumfólia felületére mélynyomó vagy vesszőrúd bevonófej segítségével, jellemzően 2-5 g/m² száraz bevonattömeggel. A bevont fólia 60 °C és 100 °C közötti szárítószekrényen megy keresztül, hogy a hordozó oldószert vagy vizet elpárologtassa, és egy száraz, ragadós ragasztóréteg marad vissza. Az alumíniumfóliát és a nem szőtt szövetet ezután résnyomás alatt összehozzák egy lamináló állomáson, és a kompozitot feltekerik egy mesterhengerre. Ellenőrzött hőmérsékleten és páratartalom mellett 24-72 órás kikeményedési periódus után – amely alatt a ragasztó eléri végső térhálósodási szilárdságát – a mesterhengert egy hasítóállomáson kész szélességre hasítják. A száraz laminálás általában 1,5 és 4,0 N/15 mm közötti leválási szilárdságú kötéseket hoz létre, amelyek a legtöbb szigetelési, csomagolási és ruházati alkalmazáshoz megfelelőek.
Extrúziós laminálás
Az extrudálásos laminálás során olvadt polimer – leggyakrabban kis sűrűségű polietilén (LDPE) 280 °C és 320 °C közötti hőmérsékleten – kerül be az alumíniumfólia és a nem szőtt szövet szubsztrátumok közé, amint azok összefolynak a nyomóhenger és a hűtőhenger résében. Az olvadt polimer egyidejűleg kötőanyagként és további funkcionális rétegként működik, hozzájárulva a kész laminátum hőzárásához vagy fokozott nedvességállóságához. Az extrudálásos laminálást akkor részesítjük előnyben, ha háromrétegű PE/AL/nem szövött szerkezetre van szükség, mivel ez egy menetben állítja elő a kompozitot, nem pedig egymás utáni laminálási lépéseket igényel. 150-400 méter/perc vonalsebesség érhető el, így az extrudált laminálás a nagyobb áteresztőképességű lehetőség a nagy mennyiségű áru laminátumok számára.
Minőségellenőrzési paraméterek a laminált gyártásban
Az egyenletes laminált minőség megköveteli számos folyamatparaméter folyamatos ellenőrzését a gyártás során. A kritikus ellenőrzési pontok a következők:
- A ragasztóbevonat tömegének egyenletessége a szalag szélességében – a ±10%-nál nagyobb eltérések jellemzően látható kötési szilárdságváltozást okoznak a kész laminátumban
- Nip nyomás és hőmérséklet a laminálási ponton – az elégtelen nyomás nem kötött területeket okoz; a túl magas hőmérséklet károsíthatja a hőérzékeny, nem szőtt aljzatokat
- A szövedék feszességének szabályozása mindkét hordozón letekercselődik – a fólia és a nem szőtt szövedék közötti feszültségkiegyensúlyozatlanság göndörödést, ráncokat és regisztrációs hibákat okoz a nyomtatott szerkezetekben
- Rendszeres időközönként – jellemzően 500–1000 méterenként – vett minták lehúzási szilárdsági vizsgálata a ragasztó kikeményedésének és a kötés integritásának ellenőrzésére
- Tűlyuk-ellenőrzés áteresztett fényérzékelő rendszerekkel – kritikus fontosságú gyógyszer- és élelmiszercsomagolási alkalmazásoknál, ahol a gát integritásának követelményei nulla észlelhető tűlyuk/négyzetméterre vonatkoznak.
A kész laminátumokat jellemzően tekercsben, papír- vagy műanyagmagon szállítják, 500-2000 mm-es tekercsszélességgel és 500-5000 m-es tekercshosszal a szerkezet alaptömegétől függően. A vevő által megadott szélességre történő hasítás a szállítás előtti utolsó átalakítási lépésként történik, a legtöbb konverter specifikációjában ±1 mm-es mérettűréssel.
A megfelelő AL/nem szőtt laminált konstrukció kiválasztása az alkalmazáshoz
Többféle nem szőtt hordozótípus, alumíniumfólia vastagság, ragasztási módok és opcionális további rétegek esetén a megfelelő AL/nem szövött laminált konstrukció megadásához az anyagparamétereket az alkalmazási igényekhez kell igazítani, nem pedig egy szabványos termékhez. A következő szempontok hatékonyan irányítják ezt a kiválasztási folyamatot.
Szigetelőburkolatú és épületfóliás alkalmazásoknál, ahol az elsődleges mechanikai követelmény a tépésállóság a tűzés beszerelésekor, a 40–50 g/m² tömegű, sodort PP nem szőtt szövet 9–12 mikronos alumíniumfóliával kombinálva száraz ragasztós laminálással optimális egyensúlyt biztosít a kezelhetőség és a gátteljesítmény között gazdaságos költségek mellett. Ahol nagyobb szakítószilárdságra van szükség – például a kereskedelmi csatornák szigetelésénél vagy a mászóterű párazáróknál – a megfelelő korszerűsítési út a szövetszövettel megerősített szerkezet vagy egy nehezebb, 60–80 g/m²-es nemszövött anyag.
A hermetikus tömítést igénylő rugalmas csomagolási alkalmazásokhoz háromrétegű szerkezetre van szükség hőhegeszthető belső PE vagy CPP réteggel, és az alumíniumfólia vastagságát legalább 9 mikronban kell megadni, hogy a tasak kitöltésével és lezárásával járó hajlító igénybevételek után a lyukmentes záróképesség biztosítva legyen. Védőruházati és vésztakarói alkalmazásokhoz, ahol a csomagolás súlya és a kendő a legfontosabb, a vékonyabb, 6–7 mikronos alumíniumfólia a könnyű, 20–30 g/m²-es, fonott nem szőtt anyaggal kombinálva minimalizálja a teljes négyzetmétertömeget, miközben megtartja a termék működéséhez elengedhetetlen fényvisszaverő képességet és védőképességet.
Kapcsolódó termékek
-
-
Az AL/üvegszálas szövet laminált fólia nagyon magas költséghatékonyságú fólia, különösen kiváló t...
See Details -
Az AL/PE Woven Fabric egy nagy teljesítményű kompozit anyag, amely prémium alumíniumfólia (7–30 μ...
See Details -
Az AL/PET laminált fólia egy nagy teljesítményű kompozit fólia, amely egyesíti az alumíniumfólia ...
See Details -
Az AL/PE laminált fólia egyesíti az alumíniumfólia záró tulajdonságait a polietilén (PE) rugalmas...
See Details -
Ez a kétrétegű szerkezet jelentősen javítja a záró tulajdonságokat, a tartósságot és a költséghat...
See Details

